 en
 vi
 it
 es
 tr
 ja
 pt
 nl
 ru
 fr
 de
 pl
 ar
Aktualności
Najnowsze wiadomości i wydarzenia.


Ręczne dozowanie proszku staje się trudne do kontrolowania wraz ze wzrostem liczby składników, wielkości partii i cykli produkcyjnych. Operatorzy mogą prawidłowo zważyć każdy materiał na papierze, jednak w przypadku powtarzających się partii mogą kumulować się niewielkie odchylenia. Pył proszkowy, niespójne podawanie, błędy ważenia i różnice między operatorami mogą również wpływać na spójność poszczególnych partii. W przypadku produkcji chemicznej, spożywczej, materiałów budowlanych, tworzyw sztucznych, gumy i farmaceutycznej automatyczny system dozowania proszku zapewnia kontrolowany sposób przechowywania, podawania, ważenia, przenoszenia i zarządzania wieloma składnikami proszku zgodnie z określonymi recepturami.
Jednak wybór odpowiedniego systemu wymaga czegoś więcej niż tylko porównania podanej dokładności ważenia. Gęstość nasypowa proszku, wielkość cząstek, zawartość wilgoci, sypkość i tendencja do tworzenia mostków mogą bezpośrednio wpływać na rzeczywistą wydajność dozowania. Metodę ważenia, konstrukcję podajnika, architekturę sterowania i integrację z linią produkcyjną należy rozpatrywać łącznie.
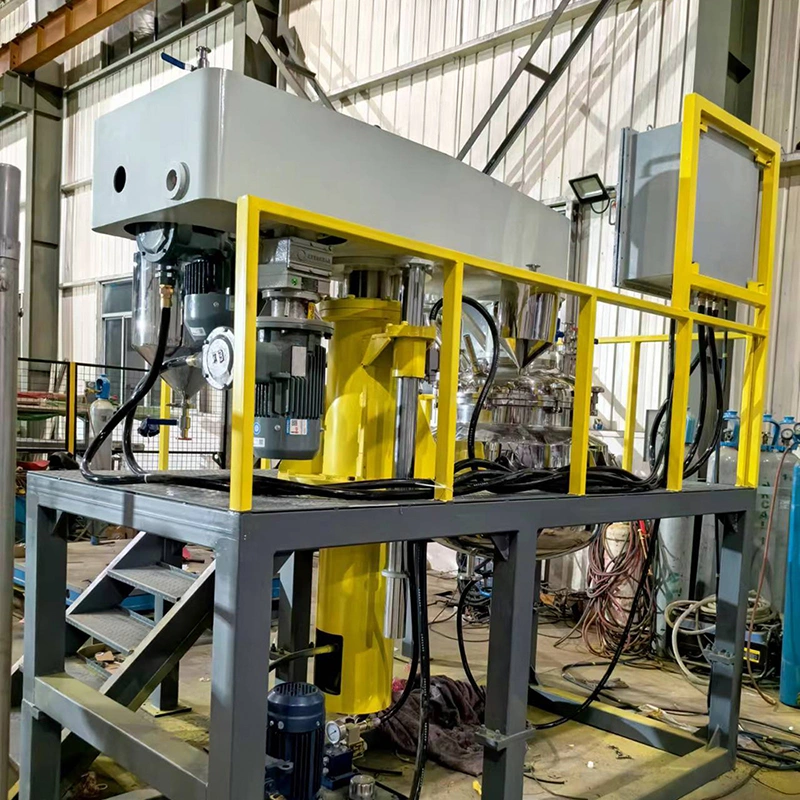
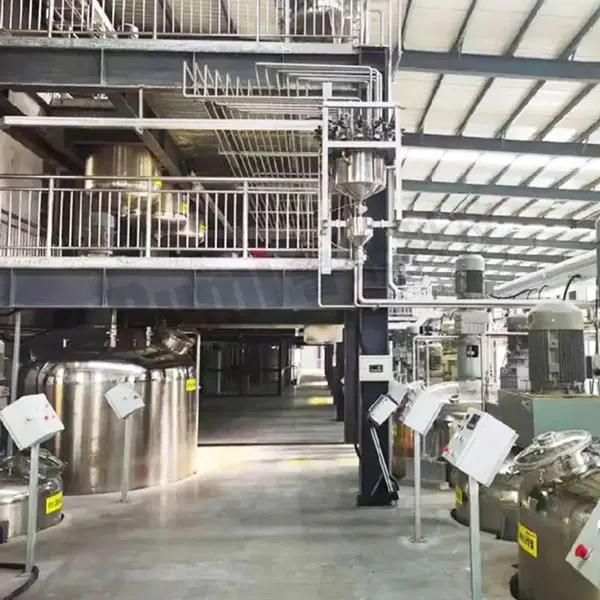
Automatyczny system dozowania proszku zwykle łączy kilka etapów funkcjonalnych: przechowywanie materiału, podawanie, ważenie, transportowanie, mieszanie i kontrola partii. Proszek jest przechowywany w indywidualnych lejach lub silosach i uwalniany poprzez odpowiedni mechanizm podający. W zależności od materiału i wymaganego zakresu dozowania mogą to być podajniki ślimakowe, podajniki wibracyjne, zawory obrotowe lub inne urządzenia z kontrolowanym wyładowaniem.
Następnie materiał trafia do leja ważącego wyposażonego w czujniki wagowe. Układ sterowania na bieżąco monitoruje zmierzoną masę i dostosowuje podajnik do wartości docelowej. Etap podawania zgrubnego może szybko przesunąć większość wymaganego materiału, po którym następuje etap podawania dokładnego, aby zbliżyć się do zadanej wartości receptury bez nadmiernego przeregulowania.
Rzeczywista wydajność zależy zatem od kilku parametrów:
Zakres ważenia: Pojemność zbiornika i ogniwa obciążnikowego powinna odpowiadać największemu składnikowi partii bez utraty rozdzielczości w przypadku mniejszych składników.
Szybkość podawania: Zbyt wysokie szybkości podawania mogą powodować przeregulowanie, natomiast bardzo niskie szybkości mogą zmniejszyć przepustowość produkcji.
Rozdzielczość podajnika: Skok ślimaka, sterowanie silnikiem, amplituda drgań i geometria podajnika wpływają na możliwość precyzyjnej regulacji przepływu materiału.
Charakterystyka materiału: Swobodnie płynący proszek zachowuje się inaczej niż lekki lub spoisty proszek.
Odległość transportu: Długie lub skomplikowane trasy przenoszenia mogą wprowadzać resztki materiału i wpływać na kontrolę partii.
Po zważeniu poszczególne składniki można wyładować do mieszalnika lub systemu pośredniego transportu. PLC koordynuje sekwencję tak, aby każdy komponent został przetworzony zgodnie z zaprogramowaną recepturą i cyklem produkcyjnym.
Jedną z kluczowych decyzji przy konfiguracji systemu dozowania proszku jest zasada ważenia.
Przyrost masy (GIW) mierzy wzrost masy leja odbiorczego. Materiał jest podawany do leja aż do osiągnięcia docelowej ilości. Podejście to jest powszechnie stosowane w zastosowaniach wsadowych, gdzie kilka składników jest kolejno odważanych do centralnego leja.
Utrata masy (LIW) mierzy spadek ciężaru leja zasypowego lub podajnika źródłowego w miarę wyładowywania materiału. Sterownik oblicza przepływ masowy na podstawie zmiany ciężaru leja i odpowiednio reguluje podajnik. LIW jest szczególnie przydatny tam, gdzie wymagane jest karmienie ciągłe lub ściśle kontrolowane.
Żadna metoda nie jest uniwersalnie lepsza. GIW jest często praktyczny w systemach zorientowanych na partie z sekwencyjnym dodawaniem składników, podczas gdy LIW może być korzystny w procesach ciągłych lub zastosowaniach wymagających bezpośredniej kontroli przepływu masowego.
Sam proszek może określić, czy którakolwiek metoda działa skutecznie. Zmiany gęstości nasypowej zmieniają relację pomiędzy objętością leja zasypowego a masą materiału. Rozmiar cząstek wpływa na zachowanie przepływu, podczas gdy wilgoć może zwiększyć spójność i powodować nieregularne wyładowania. Drobne proszki mogą również tworzyć mostek nad wylotem, uniemożliwiając równomierne podawanie nawet wtedy, gdy silnik podajnika pracuje normalnie.
Z tego powodu system powinien być zaprojektowany w oparciu o rzeczywiste testy materiałów, a nie opierać się wyłącznie na standardowej specyfikacji podajnika.
Warstwa kontrolna określa, w jaki sposób urządzenia mechaniczne działają jako kompletny system dozujący. Sterownik PLC może koordynować aktywację podajnika, informacje zwrotne dotyczące ważenia, sekwencje rozładunku, działanie mieszalnika, sprzęt do przenoszenia materiału oraz komunikację z maszynami poprzedzającymi i dalszymi.
Interfejs HMI umożliwia operatorom wybieranie receptur, modyfikowanie autoryzowanych parametrów, monitorowanie bieżących ciężarów i przeglądanie alarmów. Zarządzanie recepturami staje się szczególnie ważne, gdy zakład wytwarza wiele receptur. Zamiast ręcznie obliczać ilości składników dla każdej partii, system może przechowywać zdefiniowane wagi docelowe i automatycznie wykonywać sekwencję.
Przydatne funkcje sterujące obejmują:
Przechowywanie receptur i kontrolowany dostęp do parametrów
Informacje zwrotne z ogniwa obciążnikowego w czasie rzeczywistym
Kalibracja automatyczna lub wspomagana wagi
Potwierdzenie zakończenia partii
Alarmy nadwagi i niedowagi
Wykrywanie usterek podajnika
Ostrzeżenia o niedoborach materiałów
Zapisy danych dotyczących partii i produkcji
Komunikacja z MES, SCADA lub innymi systemami sterowania zakładem
Rejestracja danych zapewnia również praktyczną metodę badania odchyleń partii. Jeśli wystąpią problemy produkcyjne, operatorzy mogą przeglądać zarejestrowane wartości ważeń i informacje o sekwencji, zamiast całkowicie polegać na zapisach ręcznych.
Najlepszy automatyczny system dozowania proszku powinien być definiowany na podstawie wymagań produkcyjnych, a nie jednej reklamowanej specyfikacji.
Zacznij od przepisu. Ile składników proszku jest potrzebnych? Jaka jest najmniejsza i największa ilość składnika? Jaka jest całkowita waga partii? Ile partii potrzeba na godzinę? Liczby te określają liczbę punktów ważenia, pojemność zbiornika, wielkość podajników i całkowitą przepustowość systemu.
Równie ważne są właściwości materiału.
Sypkie granulowane proszki mogą dobrze współpracować z konwencjonalnym podawaniem ślimakowym lub wibracyjnym. Drobne proszki o słabej płynności mogą wymagać mieszania, geometrii leja zaprojektowanej tak, aby zapobiegać strefom zastoju lub specjalistycznych urządzeń do podawania. Na lekkie proszki może wpływać ruch powietrza i odsysanie pyłu, dlatego ważna jest konstrukcja obudowy i kontroli pyłu. Proszki higroskopijne mogą wymagać kontrolowanego przechowywania i zarządzania wilgocią. Spójne proszki mogą wymagać mieszania mechanicznego lub innych środków zapobiegających zbrylaniu.
Dokładność docelową należy również oceniać w odniesieniu do rzeczywistej dozowanej ilości. Podana dokładność procentowa niewiele znaczy, jeśli nie jest brana pod uwagę w odniesieniu do minimalnej masy składnika. W przypadku receptury zawierającej zarówno główne, jak i drugorzędne składniki, oddzielne zakresy ważenia lub różne rozmiary dozowników mogą być bardziej odpowiednie niż stosowanie jednego projektu dozownika dla każdego składnika.
W systemach wieloskładnikowych można również stosować równoległe układy ważenia i podawania, gdy cykl produkcyjny wymaga jednoczesnego przygotowania kilku materiałów. Prawidłowa architektura zależy od struktury receptury, cyklu wsadowego, dostępnej przestrzeni i wymaganej wydajności produkcyjnej.
Wybór spośród producentów systemów automatycznego dozowania proszku wymaga oceny możliwości inżynieryjnych, a nie porównywania wyglądu maszyny lub jednej wartości dokładności.
Kompetentny producent powinien być w stanie zbadać charakterystykę proszku, strukturę receptury, wymaganą wielkość partii, zdolność produkcyjną, układ instalacji i wymagania dotyczące automatyzacji przed zaleceniem konfiguracji sprzętu. Producent powinien także rozumieć związek pomiędzy czujnikami wagowymi, mechaniką podajnika, geometrią leja zasypowego, logiką PLC, zbieraniem pyłu, transportem i dalszym przetwarzaniem.
W przypadku projektów przemysłowych dostosowywanie może obejmować znacznie więcej niż tylko zmianę wymiarów leja zasypowego. Może obejmować wybór podajnika, zakresy ważenia, środki zapobiegające mostkowaniu, ustalenia dotyczące kontroli zapylenia, oprogramowanie recepturowe, programowanie PLC/HMI, interfejsy komunikacyjne i synchronizację z mieszalnikami, sprzętem pakującym lub innymi maszynami produkcyjnymi.
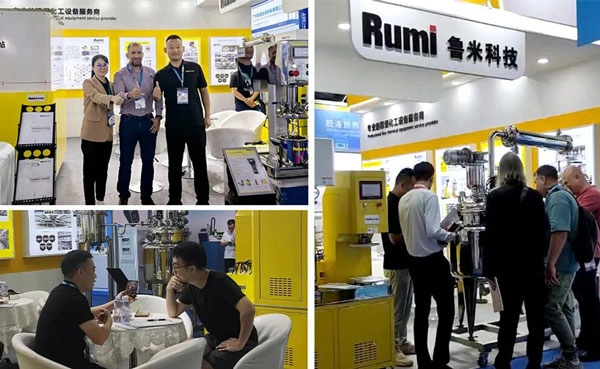
To podejście inżynieryjne jest kluczowe dla technologii RUMI. RUMI to profesjonalny dostawca skupiający się na sprzęcie i rozwiązaniach chemicznych, obsługujący klientów na całym świecie w zakresie kontroli jakości produktów i obsługi technicznej. Od czasu opracowania w 2018 roku pierwszego samodzielnie opracowanego, precyzyjnego systemu dozowania i wysokowydajnego sprzętu do mieszania, firma RUMI Technology skupiła się na rozwiązaniach w zakresie drobnego sprzętu chemicznego.
Jej doświadczenie obejmuje dostosowane do indywidualnych potrzeb rozwiązania w zakresie dozowania dla firm zajmujących się farbami i tuszami, urządzenia mieszające dla producentów żywic i nowych materiałów oraz rozwiązania systemowe dla nowych zastosowań w zakresie energii i materiałów kompozytowych. Po setkach iteracji badawczo-rozwojowych firma RUMI Technology opracowała własne technologie i uzyskała patenty na wynalazki. Jej system jakości obejmuje 72-godzinne testy fabryczne i 24-godzinną reakcję posprzedażną, co potwierdza certyfikaty ISO9001 i CE.
Dla kupującego te możliwości mają znaczenie, ponieważ automatyczny system dozujący rzadko jest odizolowaną maszyną. Instalacja, uruchomienie, rozwój sterownika PLC, konfiguracja receptur, komunikacja ze sprzętem, usuwanie pyłu i długoterminowa konserwacja mogą mieć wpływ na to, czy system po wejściu do produkcji będzie działał zgodnie z oczekiwaniami.
Cena automatycznego systemu dozowania proszku jest zwykle określana na podstawie pełnej konfiguracji, a nie tylko wielkości zbiornika. Do ważnych czynników kosztowych zalicza się liczbę składników proszku, punkty ważenia, pojemność zbiornika, specyfikacje ogniw obciążnikowych, typ podajnika, odległość przenoszenia, konfigurację PLC/HMI, oprogramowanie recepturowe, wymagania dotyczące zbierania pyłu, automatyzację ważenia, materiały konstrukcyjne, wymagania bezpieczeństwa i integrację z istniejącym sprzętem produkcyjnym.
System przeznaczony dla kilku proszków o dużej objętości zasadniczo różni się od systemu obsługującego dziesiątki mniejszych składników w wąskich zakresach dozowania. Podobnie zastosowania w przemyśle spożywczym, farmaceutycznym, chemicznym i budowlanym mogą wymagać różnych powierzchni stykających się z materiałami, rozwiązań ograniczających zapylenie, środków czyszczących lub względów zgodności.
Z tego powodu decyzje zakupowe należy rozpocząć od receptury, właściwości proszku, wymagań dotyczących partii i interfejsu linii produkcyjnej. Właściwy producent powinien następnie przełożyć te wymagania na architekturę ważenia i podawania, którą można testować, uruchamiać i konserwować przez cały okres użytkowania.
Dlatego najbardziej użytecznym porównaniem nie jest po prostu to, który automatyczny system dozowania proszku ma najwyższą podaną dokładność, ale także to, który system zapewnia odpowiednią metodę ważenia, konstrukcję podajnika, strategię sterowania, obsługę materiałów i integrację inżynieryjną dla konkretnego procesu produkcyjnego.